品質
品質についての考え方
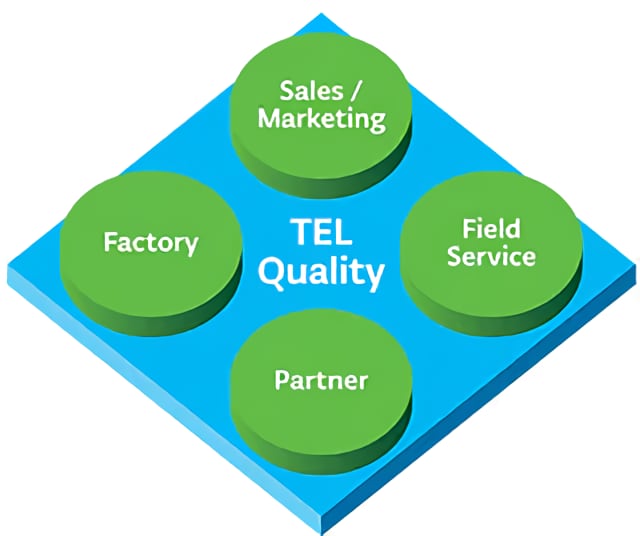
東京エレクトロングループは、提供する製品およびサービスが高い品質であることを目指します。それは開発に始まり製造・据付・保守すべての工程を含む、また営業活動の顧客対応業務も品質とみなします。わたしたちは、お客さまの成功を支える高品質の製品とサービスおよび革新的なソリューションを提供し続けます。
当社では、品質についての考え方を以下の方針で定義しています。
- 「品質優先」
- 品質の安定は顧客満足のみならず、期待通りの生産計画を達成し、メンテナンス負荷を低減する基盤であり、一時的なコスト増よりも優先します。
- フロントローディングと自工程保証
- 最先端の技術に基づき開発設計段階から品質をつくり込み、すべての業務プロセスにおいて、自らの工程品質を完結することで、高品質の製品を提供し続けます。
- 品質と信頼
- 品質に問題が生じた場合には、製造・販売・サービス部門が一丸となって、事実に基づき本質的な原因究明に全力で取り組み、速やかな解決に努めます。
- 継続的改善活動
- お客さまの満足・信頼につながる活動に対して、品質目標や指標を設定し、PDCAサイクルを回しながら、継続的改善を実施していきます。
- ステークホルダーとのコミュニケーション
- 製品品質に関わる必要な情報をタイムリーに発信するとともに、ステークホルダーの期待に適切に対応していきます。
品質方針は、各人の行動にも深く関わることから、製造拠点に限らず本社や国内外各拠点にも適用するものです。本方針を浸透させるために日本語版のほか、英語版、中国語版(簡体字)、韓国語版のポスターを制作し、各社・全拠点へ配付し掲示しております。
当社では、品質方針に基づく共通ルールを、開発・設計・製造・サービスなど主要業務区分ごとに「TELマニュアル (TM)」 、「TELガイドライン (TG)」 として体系化しています。これらのルールは、製造拠点を含む当社グループ全体やお取引先さまと共有し運用されています。共通ルールの遵守は、製品およびサービスの品質確保の基本となることから、本社の品質統括部門が製造およびサービス拠点を対象に、運用ルールの理解度と運用状況を定期的に確認しています。加えて、各製造拠点では、お取引先さまへの品質監査を定期的に実施することで、お取引先さまとともに品質向上における体制の強化に取り組んでいます。
また、各製造拠点ではTMおよびTGを基盤とした品質マネジメントシステムを構築し、国際規格「ISO 9001:2015」を取得しています。さらに内部監査および第三者機関による監査を重ねPDCAサイクルを効率的に運用することで、品質マネジメントシステムの継続的な改善活動に取り組んでいます。グループ各社の品質保証部門では、前年度の実績をもとに毎年品質に関する目標を設定し、達成状況の定期的なレビューをおこなっています。具体的には、お取引先さまからの納入部品の不適合*¹数をモニタリングし、不良率をKPIとすることで毎月の進捗状況を確認するとともに、前年度に発生した納入部品の不適合件数をもとに削減状況を評価しています。
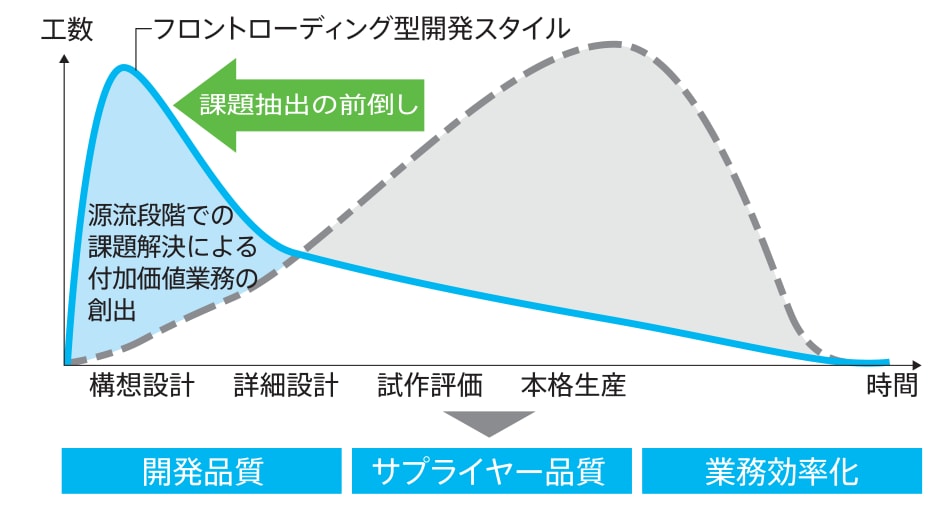
さらに、自工程保証*²により、品質リスクマネジメントや開発・設計審査を厳密に実施し、顧客運用を考慮のうえ、事前に検証しています。この取り組みにより、各工程の精度を高め、手戻りによる対応コスト*³の低減に取り組み、上流工程における従業員の高付加価値業務への注力を可能にするShift Left (フロントローディング)を推進しています。具体的には、開発設計プロジェクトごとにリスク抽出する設計プロセスから、リスクを一元化・共有化する設計プロセスへと移行することで、リスク抽出漏れの防止につなげています。また、過去のトラブル事例を踏まえ、新たに想定されるリスクを特定し、それを業務プロセスに反映する仕組みを確立することで、革新的な開発への対応力を高めています。
*¹不適合:社内製造工程内で発生する不良や欠陥などの品質トラブル
*²自工程保証: 各工程で不適合を生じさせない、後工程に流さないことを総合的に進める取り組み
*³手戻りによる対応コスト: 不適合が生じた際に工程をさかのぼってやり直すためのコスト
当社は、高品質な製品を安定して提供するため、代表取締役社長・CEOを責任者とした品質保証体制を構築し、運用しています。
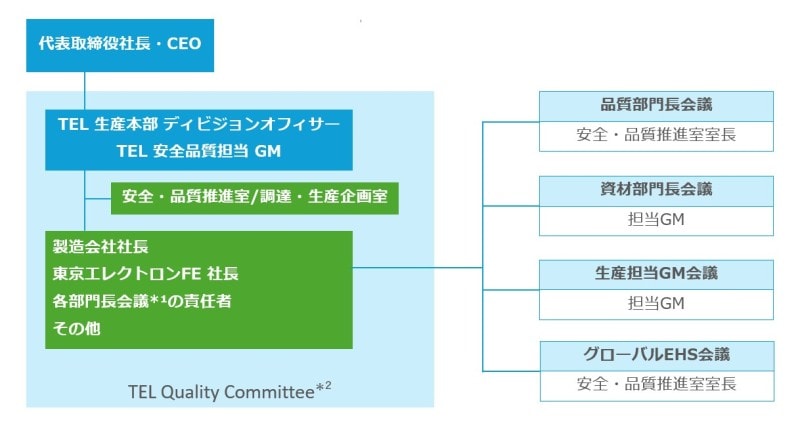
*² TEL Quality Committee: 製造会社社長/東京エレクトロンFE社長/各部門長会議の責任者を中心とした会議体
また、当社グループ内のすべての製造会社が、品質マネジメントシステムの最新規格であるISO 9001の認証を取得している他、各製造会社において定期的な内部監査や第三者機関による中立かつ公正な監査を実施し、品質マネジメントシステムの維持や改善につなげています。 さらに、全社共通の品質方針に基づき、開発・設計・製造・サービスなど主要業務ごとに社内共通ルールを定め、TEL生産サービスマニュアルとして規定しグループ全体で運用しています。一部のルールはお取引先さまとも共有しています。本社の安全・品質推進室は、製造・サービス拠点を対象にルールの運用状況を定期的に確認し、品質マネジメントの実効性向上に努めています。さらに、各製造拠点ではお取引先さまへの品質監査を定期的に実施し、お取引先さまとともに品質向上における体制強化にも取り組んでいます。
ISO 9001認証取得状況
| 会社名 | 事業所名 | 認証番号 | 取得年月 | 更新年月 |
|---|---|---|---|---|
| 東京エレクトロン テクノロジーソリューションズ | 藤井事業所/穂坂事業所 | 00225-1994-AQ-KOB-RvA | 1994年9月 | 2025年10月 |
| 東北事業所 | 1994年12月 | 2025年10月 | ||
| 東京エレクトロン九州 | 合志事業所 | 5569-1997-AQ-KOB-RVA | 1997年3月 | 2026年2月 |
| TEL Magnetic Solutions | ー | IE09/66498 | 2009年11月 | 2024年11月 |
| 東京エレクトロン宮城 | 大和事業所 | 02609-2012-AQ-KOB-RvA | 2012年9月 | 2024年9月 |
| Tokyo Electron Korea | Balan Factory | QSC1680 | 2011年9月 | 2026年8月 |
| TEL Manufacturing and Engineering of America | Chaska Office | FM586277 | 2013年3月 | 2025年3月 |
| Tokyo Electron (Kunshan) | ー | 260147-2018-AQ-RGC-RvA | 2018年5月 | 2024年5月 |
工程改善活動
お客さまの製造現場では、装置間における品質のばらつきの抑制、正確なプロセスの再現性、高い生産性が求められています。こうしたお客さまのニーズに合致する製品を提供するため、当社が注力するのが統計的手法を使った工程改善活動 (PCS*)です。
各種重要部品 (ウェーハに直接接触する部品や、機械的、熱的、電気的または電磁気的エネルギーをウェーハに伝達する部品など、装置のプロセスに直接的な影響を与える部品) の情報を管理図化してばらつきの分析をおこない、製造工程の変化を速やかに検知し、対応します。こうしたPCS活動を、特定の重要部品を扱うお取引先さまとともに取り組むことで、部品品質のばらつきの抑制や良品製作工程の維持・改善に努め、お客さまの期待を上回る製品の提供へとつなげています。
一方、当社装置は数万点にもおよぶ部品で構成されているため、その中から対象部品を選定し、定期的な集計・分析をおこなうには多くの工数を要します。また、新たな重要部品を扱う製作工程では継続的な見直しや改善も必要となることから、これらの業務をより効率的に進めるための取り組みを進めています。この作業の適正化と効率化を図るため、当社はお客さまからの情報収集、国内製造拠点間での協議、お取引先さまからのヒアリングなどを実施し、自動化も含めた業務フローの見直しやシステムの改善などを進めています。Shift Leftの考えに基づくこれらの活動を継続的に実施することにより、さらなる生産性の向上に取り組んでいます。
このような取り組みに加え、当社では独自の顧客満足度調査を実施しています。調査を通じて得られたお客さまからの評価やご意見を分析し、製品・サービスならびに工程改善活動へ反映することで、継続的な品質向上に取り組んでいます。
PCS: Process Control System
取り組み事例
東京エレクトロン テクノロジーソリューションズ (東北) では、統計学に基づく実験計画法*を用いた重要部品の品質指標を設定し、お取引先さまとともに品質活動のレベルアップを進めています。
実験計画法で設定した最良な品質指標を目標として定め、重要部品の製作工程における検査値や調整値などのばらつきが生じる条件をPCS活動で厳密に管理し、製作工程の正確性と安定化を図っています。
今後はお取引先さまの品質に関するデータ取得から判定までの処理について自動化を促進し、リアルタイムに品質の状態を検知することで、重要部品の製作工程のさらなる改善に取り組んでいきます。
実験計画法: 効率の良い実験方法を設計し、結果を適切に解析することを目的とする統計学の応用分野
自工程保証の徹底とShift Left の推進
製品の品質向上のためには、上流工程で不適合を生じさせないようにするとともに、各工程における品質管理を徹底し、不適合が生じた場合においても不適合品を後工程に流さないようにすることが重要です。この観点から、当社では自工程保証に重点を置いた活動を推進しています。特に、製品設計の初期段階からのリスク抽出と対策 (FMEA*¹)を確実に実施し、各工程における徹底した審査や、シミュレーションを使用した検証などを実施することで、さらなる品質の向上を目指しています。
この自工程保証活動を通じて、各工程の精度向上や手戻りによる対応コスト*²の低減に取り組むことで、上流工程における付加価値の高い技術および製品の創出を可能にするとともに、Shift Left*³の推進にもつなげています。
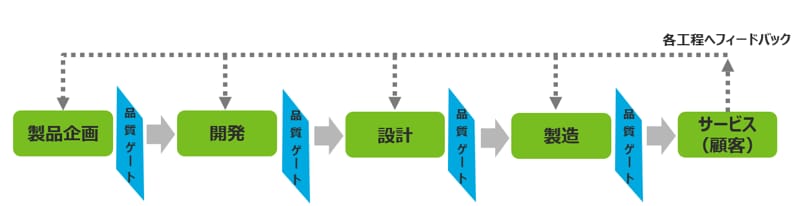
さらに当社は、Product Lifecycle Management (PLM) を推進し、自工程保証の考えのもと、製品企画から開発、設計、製造、サービスに至る全工程に品質ゲート*⁴を設けています。各工程で品質を確認・評価し、基準を満たしたものだけを次工程へ進めることで、欠陥の早期発見・未然防止を実現し、製品の信頼性向上と手戻りに伴うコスト削減、業務効率化につなげています。またお客さまに納入した装置から得られたフィードバックを適切な工程へ展開することで、継続的な品質向上と改善活動を推進しています。
当社は、製品企画からサービスにおける品質管理を徹底することで、お客さまに納品する製品の不具合を未然に防ぎ、リコールを含む品質問題の発生防止に取り組んでいます。
さらにお客さまのご要望・目的に応じたエンジニアリングサポート体制*⁵を構築し、主要なお客さまの工場にはエンジニアを常駐させ、現場と密接に連携しながらサポートを提供しています。
製品企画からサービスまでの品質管理モデル
FMEA: Failure Mode and Effects Analysis (故障モード影響解析) 品質についての考え方参照
手戻りによる対応コスト: 不適合が生じた際に工程をさかのぼってやり直すためのコスト
Shift Left: 参照
品質ゲート :次工程に適したアウトプットになっているか、各工程ごとに品質基準を満たしていることを確認すること
Shift Left(フロントローディング)の取り組み
再発防止・未然防止のための対応
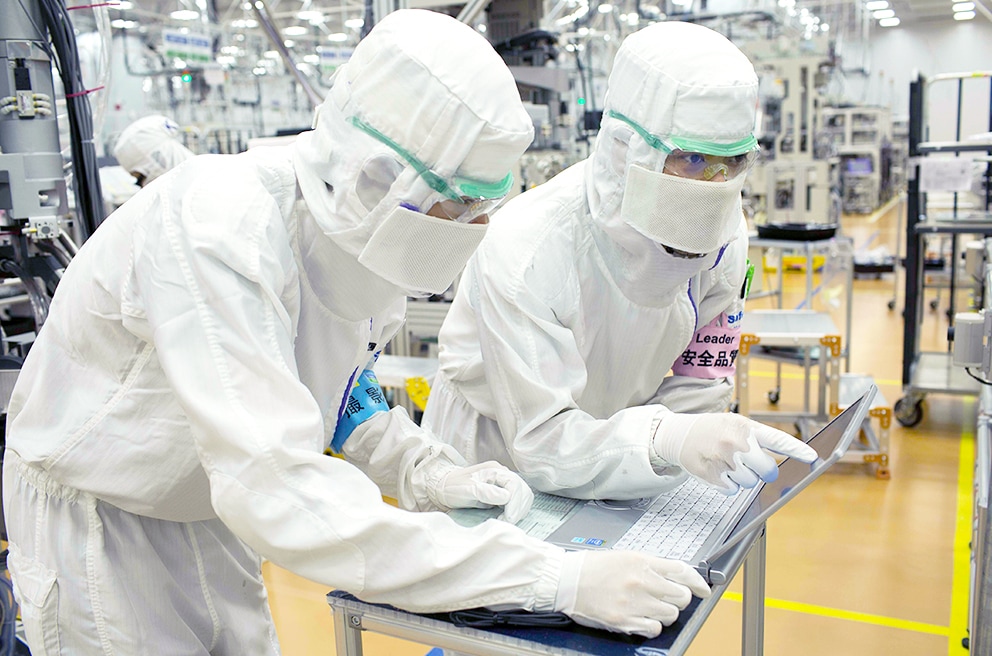
当社は、各製品に適した独自の設計ルールを定め、ISOやEN*¹といった安全規格への適合を進め、より高いレベルの安全性を追求しています。同時に、安全に配慮した製品づくりのための体制、および装置の設計・製造上の不適合や、作業中に発生した事故などに対応するための体制を整えています。
事故・不具合処理フロー
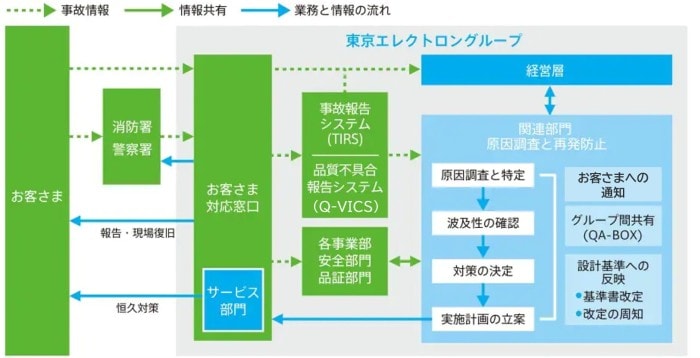
事故発生時は、事故報告システム「TIRS*²」によって、各事業部の安全・品質の関係者や責任者、トップマネジメントを含めた経営層に情報が配信され、直ちに事故調査をおこなった上で原因の特定と再発防止策を立案します。
品質に関する不具合*³が発生した場合、当社サービス部門(修理・メンテナンス担当)が、お客さまからの不具合情報を受領し、不具合状況を確認した後、現場から収集した品質不具合情報を当社報告システムである「Q-VICS*⁴」へ登録します。登録された情報は即時に品質保証部門と共有され、対応の初動が開始されます。関連部門はQ-VICSの情報を基に原因調査を実施し、再発防止策を策定・実施するとともに、類似した不具合の再発防止と新たな不具合の未然防止に取り組んでいます。また、調査結果に基づき当該不具合の波及性を評価します。 広範囲に影響がおよぶ場合は、影響範囲の特定、根本原因および対策についてステークホルダーへ通知します。
FCN*⁵が発生した場合には、1年以内を目標に対策を完了するよう社内規程で定義しており、この規程に基づき各製造拠点とフィールドエンジニア部門で定期会議を開催し、計画的に対策をおこない遂行しています。また、本社の品質統括部門では全製品の対策未実施件数・台数を毎月確認し、各拠点の関係部門と連携のもと対策に努めています。
品質における事故や不具合などを含む情報については、当社の運用規程に準じて当社独自のシステムである「QA-BOX*⁶」を運用し、当社グループの品質部門で共有されています。
事故が発生した場合には、QA-BOX定例会にて事故調査の対象となった部門と品質部門長が、他の装置への波及性や共通性を検証し、課題とその対策を共有することで、類似不具合の未然防止に向けたさまざまなアプローチを検討しています。事故調査の結果から得られた対策を、問題が発生した装置のみならず他のお客さまの装置にも速やかに反映するとともに、究明した根本原因から現行の設計基準やプロセスフローを見直すことで重要不具合の恒久的な再発防止に努めています。またQA-BOX定例会で決定された共通方針を速やかにグループ全体へ展開し、対象となる装置に反映することで、装置に起因する不具合の低減につなげています。
EN: European Norm。EC指令 ( ニューアプローチ指令) には明記されていない技術基準の部分を補完すべく制定されたEUの統一規格
TIRS: TEL Incident Report System
(品質)不具合:客先で発見される不良や欠陥などの品質トラブル
Q-VICS: Quality Valuable Information Chain System
FCN: Field Change Notice。一般的なリコール
QA-BOX: 当社内の重要品質情報の共有・横展開ツール
当社では「安全」と「品質」を最優先課題と掲げ、下表に示す事案が発生した際には、当社基準に基づき、その重要度および発生頻度に応じた通知区分を定め、お客さまむけの情報は以下の区分で管理し、お客さま向けサポートサイト(TELCUSTOMER.COM)の掲載を通じて周知します。
不具合情報の通知区分
| 通知区分 | 内容 | |
|---|---|---|
|
UI
(Urgent Information)
|
予見する事象発生の予防や発生時の影響を軽減するためのお客さまへの緊急通知 | 重大な安全上の問題による人的被害や重大事故 |
| 重要FCN・FCN | 不具合部位の回収・修復に対する無償対応の通知 | 安全・法規上の問題による人的被害やお客さまの財産の損失 |
|
SI
(Service Information)
|
発生頻度と顧客損害の影響度にもとづき波及性があると判断された不具合情報の通知 | 品質上の問題によるお客さまの財産の損失 |
| CIN
(Continuous Improvement Notice)
|
装置/ユニットに対する改善のための設計変更に関するお客さまへの通知 | アップグレード情報、部品生産中止情報 |
|
TI
(Technical Information)
|
その他製品に関する技術情報 |
お客さまに伝達すべき有益な情報
|
取り組み事例1
東京エレクトロン テクノロジーソリューションズ (東北)では従来、複数のシステムを介して不具合対応しており、調査や分析に時間を要していました。そのため複数のシステムを横断して操作できるアプリケーションを開発し、シングルインターフェース化によるシステムの操作性向上と時間短縮を実現し、さらなる不具合対応の効率化に取り組んでいます。
取り組み事例2
AIで実現する装置の品質向上と安定運用
当社は、装置に搭載したAI機能に加え、お客さまの現場に合わせて導入するAI機能を組み合わせることで、装置の品質向上およびソフトウエアの品質向上の両面から、装置の安定運用の実現に取り組んでいます。
装置の品質向上では、AIによる深層学習*¹を用いてデバイス製造過程における不良の早期欠陥の発見、仮想計測*²、プロセス条件(温度、ガス、圧力、プラズマなど)の最適化制御、ならびに異常の要因解析や故障の予知などをおこなっています。これにより、歩留まりの改善や工程の精度向上、装置稼働率の向上を実現しています。
具体的には、画像認識により微小な欠陥を早期に検出することで不良の流出を防止し、また故障の予知にもとづく予防保全をおこなうことで、装置の停止時間を短縮します。さらに仮想計測やプロセス条件の最適化機能により、デバイス製造条件や装置の各種制御パラメータ*³を調整し、装置ごとの機差やばらつきを抑制します。
ソフトウエア品質の向上では、AI品質 (性能、安全性、セキュリティなど) に関するガイドラインに基づき、AIの開発から学習・評価までのプロセスを整備し、AIの意思決定や判断の根拠を把握、検証できる取り組み(説明性や透明性の確保)を推進しています。さらに、学習データと学習済みのAI判断プログラムの保護 (秘匿・暗号化) や外部からの攻撃対策など、AIセキュリティ対策にも取り組み、AIの誤動作や情報漏えいのリスクの低減に努めています。また、操作性や運用性にも配慮するとともに、現場のエンジニアがAIの追加学習や評価を安全におこなうことができる仕組みも整備しています。
当社は、AIによるデバイス製造プロセスの安定化に加え、AIソフトウエアの品質・安全性・セキュリティを確保することで、装置の信頼性と生産性を高め、安定運用の実現につなげています。
深層学習:膨大なデータから特徴やパターンを学習し、判別や予測をおこなう技術
仮想計測:物理的な計測機器を使わずに、既存のセンサーデータや数理モデルを用いて目的の数値や品質をリアルタイムに予測・推測する技術
制御パラメータ:装置の動作を制御するために使う設定値
お取引先さまとの取り組み
品質の高い製品を迅速に市場へ提供するためには、お取引先さまとの強いパートナーシップに基づく継続的な品質の向上が欠かせません。そのため当社では、お取引先さまとの契約書に品質に関する要求事項を明記し、品質確保に向けた責任と役割を明確にしています。
また、当社では、2000年度より独自のアセスメントシステム「Supplier Total Quality Assessment(STQA)」を展開し、当社が目指す品質についてお取引先さまに十分にご理解いただけるよう努めています。当社は、お取引先さまと新規の取引を開始する際にSTQA を使用し、製品品質やコスト、製品セキュリティ体制、企業の社会的責任分野における人権、倫理、安全、環境などの取り組みについて、セルフアセスメント形式で評価を実施しています。リスクが確認された場合には、お取引先さまを訪問し、現場で不適合箇所を確認しています。お取引先さまには、当社の品質や関連する重要事項についての考え方を共有させていただいた上で、改善策の立案と実行をお願いするとともに、それらすべてが完了するまで継続的なサポートを提供しています。なお、重要部品を扱うお取引先さまや品質に関する問題が確認されたお取引先さまについては、3年ごとに監査を実施しています。
また、STQA を運用する国内各製造拠点のリーダーと定期的に会議を開催し、お取引先さまに関する情報の共有や課題の解決に向けた検討をおこなっています。
当社では、お取引先さまと連携し個別の品質改善活動や変更管理教育など、継続的な品質向上に向けた取り組みを推進しています。
取り組み事例1
技術的視点を取り入れた取引先監査
東京エレクトロン九州では、類似した不適合がほかのお取引先さまで再発しないよう、通常の品質マネジメント監査に加え、実際に発生した不適合の事例をもとに技術対応に焦点をあてた監査を実施しています。2025年度はこの取り組みを他製造拠点と共有し、同様の監査を実施することで、当社グループ全体の品質向上に努めています。
取り組み事例2
部品品質データのモニタリングと品質評価
東京エレクトロン宮城では、部品の不適合件数が多いお取引先さまに限定して不適合件数と対応力の評価をしていました。2023年度からは部品の不適合が生じたすべてのお取引先さまに展開し、「品質報告書」を発行の上、品質評価レベルを設け、品質課題に関する気づきを与えることで、部品の不適合の削減や品質意識の醸成に取り組んでいます。
品質教育
当社では、さまざまな教育プログラムを実施することにより、従業員一人ひとりの品質に対する意識の向上に努めています。
新入社員を対象とした基礎的な品質教育や、全従業員に対しても継続的な業務改善の教育を実施しています。
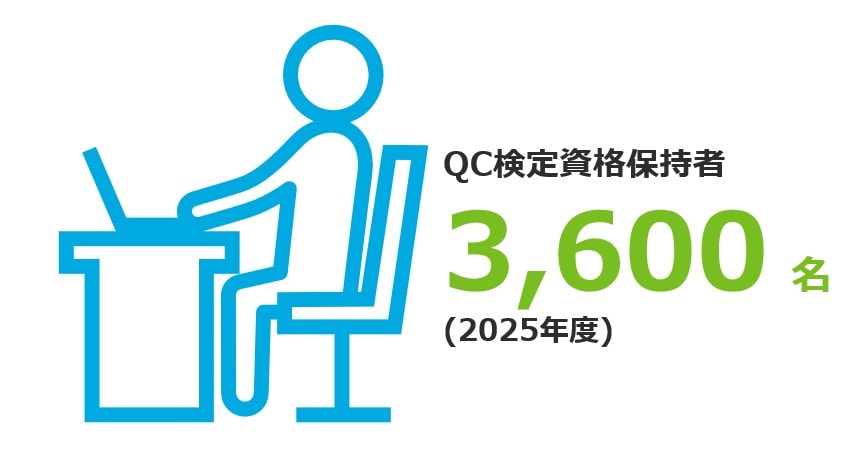
また、重要問題の解決手法を習得する、独自の教育プログラム「TEL 6-Step」を品質管理と密接に関わる開発者、設計者、品質管理担当者、サービス担当者を対象に実施しています。このプログラムは、品質管理における一般的なトラブル分析手法である「8D問題解決手法*¹」を当社の問題解決プロセスに置き換えています。問題の本質を徹底的に掘り下げ、技術的要因や根本原因を究明することにより、問題を早期に解決し、また再発防止策を講じる能力を養成します。2025年度で、本プログラムの受講者数は約9,700名(累計)となりました。さらに、従業員が自発的に品質改善に取り組めるよう「QC検定*²」(品質管理検定)の受検を促し、基本的なスキルの習得を推奨しています。QC検定の資格保有者は年々増加し、2025年度で約3,600名(累計)となりました。
当社では、2007年度より、新入社員を対象とする教育プログラム「TELグループの目指す品質」を実施しています。
また2026年度は品質教育システムを刷新し、品質の基礎知識を習得する基礎編に加え、実際の事例を通じて当社グループの方針や品質に対する考え方を学ぶ応用編を新たに導入します。これにより、全従業員を対象とした品質教育の充実を図ります。
8D 問題解決手法: 品質改善のための問題解決を8つのプロセスでおこなう手法
QC検定: 一般財団法人日本規格協会・一般財団法人日本科学技術連盟が主催する品質管理検定。資格保有者数は全国で累計77万名を超えている(2026年3月現在)
品質向上に向けた取り組み
当社では、全社共通の品質方針に基づくルールを、開発・設計・製造・サービスなど主要業務区分ごとにTELマニュアル (TM)、TELガイドライン (TG) として体系化しています。これらのルールは、製造拠点を含む当社グループ全体やお取引先さまと共有し運用されています。共通ルールの遵守は、製品およびサービスの品質確保における基本となることから、本社の品質統括部門が製造およびサービス拠点を対象に、運用ルールの理解度と運用状況を定期的に確認しています。加えて、各製造拠点では、お取引先さまへの品質監査を定期的に実施することで、お取引先さまとともに品質向上における体制の強化に取り組んでいます。
また、各製造拠点ではこのTMおよびTGを基盤とした品質マネジメントシステムを構築しており、国際規格ISO 9001:2015を取得しています。さらに、内部監査および第三者機関による監査を重ね、PDCAサイクルを効率的に運用することで、品質マネジメントシステムの継続的な改善活動に取り組んでいます。グループ各社の品質保証部門では、前期の実績をもとに毎年品質に関する目標を設定し、達成状況の定期的なレビューをおこなっています。具体的には、お取引先さまからの納入部品の不適合数をモニタリングし、不良率をKPIとすることで毎月の進捗状況を確認するとともに、前期に発生した納入部品の不具合件数をもとに削減状況を評価しています。
さらに、自工程保証*¹により、品質のリスクマネジメントや開発・設計審査を厳密に実施し、シミュレーションを用いた顧客運用の事前検証を徹底しています。この取り組みにより、各工程の精度を高め、手戻りによる対応コスト*²の低減に取り組み、上流工程における従業員の高付加価値業務への注力を可能にするShift Left (フロントローディング)*³を推進しています。具体的には、開発・設計プロジェクトごとにリスク抽出する設計プロセスから、リスクを一元化・共有化する設計プロセスへと移行することで、リスク抽出漏れの防止につなげています。また、過去のトラブル事例を踏まえ、新たに想定されるリスクを特定し、それを業務プロセスへ反映する仕組みを確立することで、革新的な開発の対応力を高めています。
自工程保証: 各工程で不適合を生じさせない、後工程に流さないことを総合的に進める取り組み
手戻りによる対応コスト: 不適合が生じた際に工程をさかのぼってやり直すためのコスト